INTEGRATED CONTINUOUS CASTING AND CYCLIC DEFORMATION OF STEEL SHEETS: C-CAD UNIT DESIGN AND TECHNOLOGICAL BACKGROUND
Введение
В производстве листового проката давно идет движение к более коротким технологическим маршрутам. Чем меньше времени проходит между разливкой и деформацией, тем меньше тепла теряет заготовка и тем меньше энергии требуется на повторный нагрев. Поэтому современные процессы стремятся получать более тонкий литой полуфабрикат и как можно быстрее передавать его на последующую обработку. История развития непрерывной разливки показывает, что сближение стадий затвердевания и деформации стало одним из основных направлений развития плоского проката [1].
Тонкослябовое литье и прямая прокатка постепенно перешли от работы с отдельными слябами к полунепрерывным и бесконечным схемам. Такие линии ценят за компактность, меньшие потери тепла и возможность выпускать заданный сортамент с меньшим числом промежуточных операций [2]. Одновременно металлургические предприятия продолжают снижать энергозатраты на разливке и горячей деформации, поэтому интерес к совмещенным процессам сохраняется [3].
У более короткой технологической цепочки есть и обратная сторона: меньше возможностей исправить структуру металла на последующих стадиях. Для тонкослябового литья с прямой прокаткой особенно важно управлять ростом аустенитного зерна еще до основной прокатки [4]. Для ультратонкой горячекатаной полосы, полученной в бесконечном режиме, показано существенное влияние содержания углерода на микроструктуру, свойства и текстуру [5]. Эти результаты подтверждают, что совмещенную технологию нельзя оценивать только по длине линии или степени обжатия: нужно одновременно учитывать конструкцию машины, состояние металла и управляемость процесса.
Один из таких вариантов – установка C-CAD (Continuous Casting and Deformation, непрерывное литье и деформация). В ней непрерывнолитая заготовка после кристаллизатора сразу попадает в зону глубокого циклического обжатия. Основную деформацию создают не валковые клети, а две противоположные стенки-бойки. Они работают рядом с зоной, где формируется твердая оболочка заготовки. Из-за этого особенно важны точная кинематика бойков, жесткость силовой системы, охлаждение инструмента и согласование движения бойков со скоростью вытягивания металла.
Цель исследования – систематизировать конструктивные и технологические особенности C-CAD, сопоставить их с конкретно определенными вариантами тонкослябовых литейно-прокатных маршрутов и выделить группы параметров, которые необходимо учитывать при оценке надежности и масштабировании установки.
Материалы и методы исследования
Работа выполнена как научный обзор с инженерным сопоставлением технологических схем. Поиск и проверка источников завершены 28.09.2026. Для поиска и верификации использовались DOI/Crossref, открытые страницы журналов и официальные сайты издателей. Основные поисковые запросы на русском и английском языках: «тонкослябовое литье и прямая прокатка», «бесконечная прокатка полосы», «непрерывное литье и деформация», C-CAD continuous casting deformation, cyclic deformation continuous-cast slabs, thin slab casting direct rolling и endless strip production. Основной временной диапазон выборки составил 2017–2025 гг.
В итоговый анализ включено 15 источников: 14 рецензируемых научных публикаций и официальный технический материал разработчика оборудования. Рецензируемые статьи включались в выборку, если можно было идентифицировать первоисточник и получить сведения хотя бы по одному из следующих признаков: состав оборудования, состояние металла в зоне деформации, положение деформационного узла относительно машины непрерывного литья, режим нагружения, тепловые условия либо результаты расчета и эксперимента. Материалы без проверяемого первоисточника и публикации, не позволяющие отделить описание конструкции от подтвержденного результата, не использовались как доказательная база. Официальный технический материал разработчика оборудования привлекался только для описания компоновки и эксплуатационной логики промышленной линии ESP; его данные не рассматривались как независимое рецензируемое подтверждение преимуществ технологии.
Для сопоставления использованы данные по оптимизации режимов Endless Strip Production, где одновременно учитываются энергозатраты, качество полосы и загрузка клетей [6]. Процессы внутри кристаллизатора оценивались по численному исследованию влияния электромагнитного торможения и перемешивания на течение и затвердевание тонкого сляба [7]. Причины поверхностных дефектов рассматривались по обзору высокоскоростного тонкослябового литья, в котором показана связь качества оболочки с течением расплава, температурным полем и тепловым потоком [8]. Схемы сопоставлялись по положению деформационного узла, типу рабочего инструмента, непрерывности процесса, использованию остаточного тепла, согласованию скоростей и ограничениям надежности.
Для каждой публикации фиксировались объект и масштаб исследования, примененный метод, подтвержденный результат и основное ограничение. Отдельно выделялись экспериментальные данные, расчетные результаты и конструктивные решения; это разделение далее показано в табл. 2. Численные параметры установок различного масштаба не считались напрямую сопоставимыми без дополнительных условий подобия. Рисунки в статье выполнены автором для пояснения компоновки: они не заменяют рабочие конструкторские чертежи и не используются для получения численных параметров.
Научная новизна обзора состоит в сопоставлении публикаций по единой инженерной схеме: уровню интеграции с разливкой, состоянию металла в зоне деформации, типу рабочего инструмента, характеру нагружения и степени подтверждения результатов. Такой подход позволяет раздельно рассматривать предварительное циклическое обжатие крупных затвердевших слябов, формирование полосы из оболочки с жидкой фазой и последующую деформацию затвердевшего металла, а также сопоставлять C-CAD с конкретными вариантами TSCR без смешения общей технологической концепции и ее промышленных реализаций [2, 9, 10].
Результаты исследования и их обсуждение
Работу [9] корректнее рассматривать как предшествующее направление циклической деформации, а не как описание той же конструкции C-CAD. В ней исследуется система предварительного глубокого обжатия крупных непрерывнолитых слябов, то есть уже сформированной массивной заготовки. В C-CAD, описанной для получения листов из стали [10] и развиваемой в последующих конструктивных вариантах [11], деформационный узел функционально связан с кристаллизатором и работает с заготовкой другого состояния и масштаба.
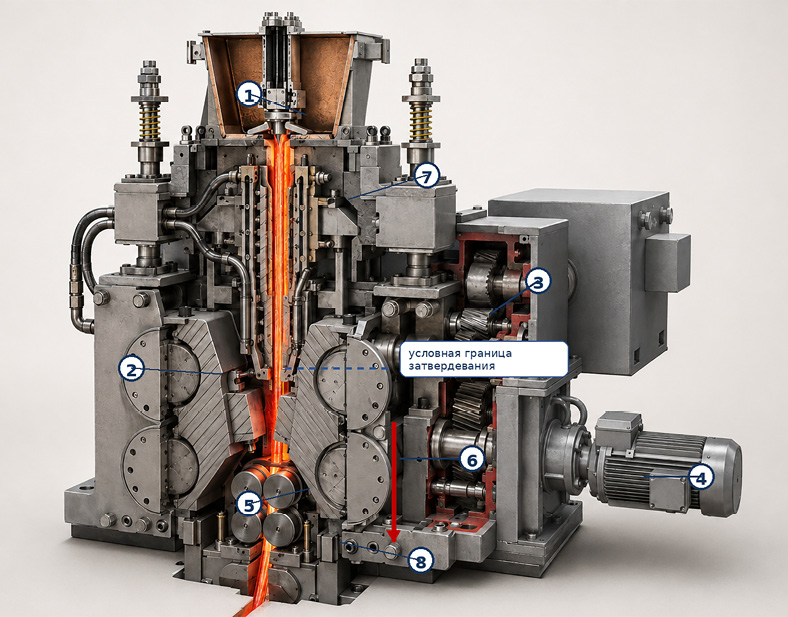
Рис. 1. Рабочий модуль установки непрерывного литья и деформации в разрезе: 1 – кристаллизатор; 2 – стенка-боек деформационного блока; 3 – редуктор-синхронизатор; 4 – электропривод; 5 – тянущий и калибрующий роликовый узел; 6 – направление движения горячей заготовки; 7 – участок заготовки с жидкой фазой (условно); 8 – затвердевшая полоса. Пунктиром показана условная граница завершения затвердевания Примечание: составлен автором по конструктивной логике [10, 11]; границы фаз показаны схематично и не в масштабе
Для понимания физики процесса важно разделять две стадии. На первой стадии формируется полоса из оболочки, внутри которой сохраняется жидкая фаза; на второй выполняется циклическая деформация уже затвердевшего металла [10]. Поэтому выражения «оболочка с жидкой фазой» и «затвердевший тонкий сляб (полоса)» далее используются раздельно и не как взаимозаменяемые состояния.
На рис. 1 показана трехмерная схема рабочего модуля. Выносными линиями обозначены кристаллизатор, стенка-боек деформационного блока, редуктор-синхронизатор, электропривод и тянущий узел; отдельно показаны направление движения горячей заготовки и условная граница завершения затвердевания. Такая разметка отделяет кристаллизационную часть процесса от зоны циклической деформации затвердевшего металла.
Установку удобно рассматривать как несколько узлов, которые работают только вместе. Кристаллизатор формирует твердую оболочку и задает исходное сечение заготовки. Бойки обжимают металл и одновременно воспринимают большие механические и тепловые нагрузки. Привод задает ход бойков и должен сохранять правильную фазу их движения. Тянущее устройство перемещает заготовку и связывает скорость разливки с частотой обжатий. Поэтому изменение одного режима сразу влияет на другие: например, скорость вытягивания меняет время пребывания металла в кристаллизаторе, толщину оболочки, температуру перед деформацией и допустимую частоту работы бойков.
В обычной литейно-прокатной линии деформация распределена между несколькими клетями. В C-CAD значительная часть этой работы приходится на один деформационный модуль. Рабочая поверхность бойка должна захватывать металл, направлять его течение, формировать конечный размер и выдерживать повторяющиеся циклы нагрева и нагрузки. Машина получается компактнее, но требования к прочности деталей, жесткости опор и точности синхронизации становятся выше.
Совмещенную схему рассматривают не только для сплошных листовых заготовок. В работах по получению полых стальных заготовок анализируется контакт металла с внутренней оправкой, который заметно меняет напряженное состояние и требования к форме бойков [12].
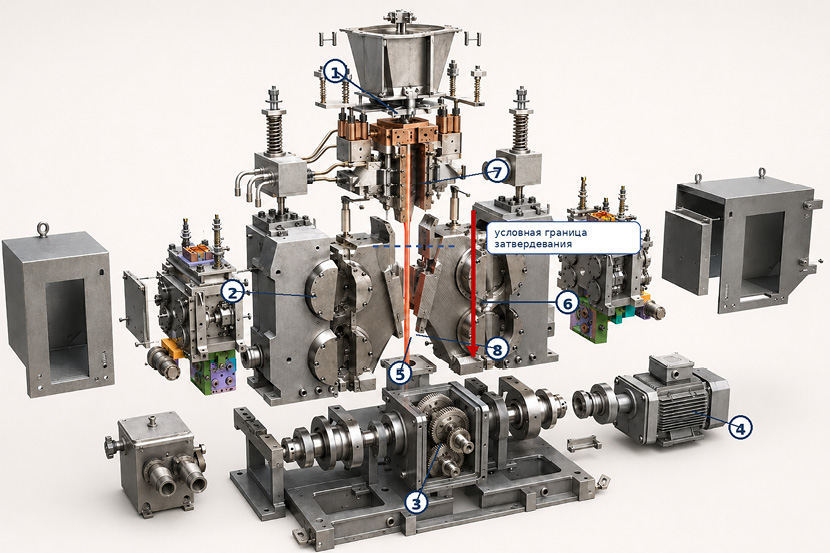
Рис. 2. Разнесенная компоновка основных модулей установки непрерывного литья и деформации: 1 – кристаллизатор; 2 – деформационный блок; 3 – редуктор-синхронизатор; 4 – электропривод; 5 – тянущее и направляющее устройство; 6 – направление движения горячей заготовки; 7 – участок заготовки с жидкой фазой (условно); 8 – затвердевшая заготовка. Пунктиром показана условная граница завершения затвердевания Примечание: составлен автором по материалам [10, 11]; границы фаз и расстояния между модулями показаны схематично
Дальнейшие расчеты показали, что для таких задач полезна рабочая поверхность переменного радиуса и совместный учет усилия обжатия и вытягивания [13]. Это расширяет возможности базовой схемы, но одновременно делает трехмерное контактное моделирование практически обязательным.
На рис. 2 основные части установки показаны разнесенно и снабжены теми же функциональными обозначениями. Такой вид позволяет увидеть связи между кристаллизатором, деформационным блоком, приводом и тянущим узлом, не смешивая зону с жидкой фазой и участок, где деформируется затвердевший металл.
Для сравнения выбраны не три равноправные «технологии», а два конкретных варианта маршрута тонкослябового литья и прямой прокатки и отдельная схема C-CAD. В обзоре [2] TSCR рассматривается как общее направление, которое развивалось от периодической прокатки через полунепрерывные схемы к бесконечному процессу. Поэтому в табл. 1 сопоставлены: периодический/полунепрерывный TSCR на примере CSP, бесконечный TSCR на примере ESP и C-CAD как отдельная литейно-деформационная компоновка.
Из табл. 1 следует, что различие C-CAD и современных TSCR-маршрутов нельзя сводить к формуле «деформация начинается раньше». В ESP первая интенсивная деформация также включена непосредственно в непрерывно связанную линию после разливки [2]. Корректнее связывать специфику C-CAD с другим рабочим инструментом – противоположными бойками, циклическим характером контакта и разделением процесса на формирование полосы из оболочки с жидкой фазой и последующую деформацию затвердевшего металла [10, 11]. Для утверждения о преимуществе по расстоянию или времени до первой деформации нужны сопоставимые геометрические и временные данные, которых в выбранных источниках нет.
Таблица 1
Сопоставление конкретных вариантов литейно-прокатных маршрутов и C-CAD
|
Параметр |
Периодический/полунепрерывный TSCR (пример: CSP) |
Бесконечный TSCR (пример: ESP) |
C-CAD |
Практический смысл |
|
Место в технологической классификации |
Вариант TSCR с разливкой тонкого сляба и последующей прокаткой отдельными или удлиненными партиями |
Бесконечное развитие TSCR с непрерывной связью разливки и прокатки |
Отдельная схема совмещенного литья и циклической деформации |
CSP и ESP рассматриваются как варианты развития TSCR, а не как категории одного уровня с TSCR |
|
Состояние металла перед основной деформацией |
Затвердевший тонкий сляб |
Затвердевшая заготовка в непрерывно связанной линии |
Стадия 1 – формирование полосы из оболочки с жидкой фазой; стадия 2 – циклическая деформация затвердевшего металла |
Для C-CAD необходимо различать две физически разные стадии процесса |
|
Рабочий инструмент и режим нагружения |
Валки; металл непрерывно проходит через очаг деформации при установившейся прокатке |
Валки; непрерывное прохождение металла через последовательно работающие клети |
Две противоположные стенки-бойки; контакт и нагрузка изменяются циклически |
Ключевое отличие C-CAD связано с инструментом и цикличностью нагрузки |
|
Расположение интенсивной деформации |
После выхода тонкого сляба из разливочной части и его передачи в прокатный тракт |
Непосредственно в связанной линии после разливки; процесс непрерывен |
Деформационный блок конструктивно связан с кристаллизатором |
Без сопоставимых расстояний и времени некорректно утверждать, что одна схема начинает обжатие «раньше» другой |
|
Ключевое ограничение интеграции |
Температурная и структурная однородность сляба, согласование разливки и прокатки |
Синхронизация разливки, нагрева и прокатки по всей непрерывной линии |
Согласование вытягивания, закона движения бойков, силового режима и охлаждения |
Масштабирование определяется не одним параметром, а связанной тепловой, силовой и кинематической задачей |
Примечание: классификация и характеристики TSCR систематизированы по [2, 5, 6]; сведения о C-CAD – по [10, 11]. Описание промышленной ESP дополнительно сверено с техническим материалом разработчика [14].
Интенсивное обжатие в составе линии, связанной с кристаллизатором, допустимо только тогда, когда оболочка заготовки формируется устойчиво. Исследования тонкослябовой разливки показывают, что изменение движения жидкого металла меняет фронт затвердевания и распределение температуры [7]. Поверхностные дефекты также связаны с нестабильным течением, тепловым потоком и локальным перегревом или переохлаждением оболочки [8]. Поэтому интенсивная деформация после кристаллизатора не исправит проблему, если сама оболочка сформировалась с дефектами. Режимы разливки и обжатия нужно настраивать совместно.
Глубокое обжатие горячей заготовки может интенсивно прорабатывать литую структуру, но его нельзя напрямую приравнивать к обычной прокатке. При установившейся прокатке металл непрерывно проходит через очаг деформации между валками. В C-CAD контакт бойков с металлом и силовая нагрузка изменяются циклически: рабочий ход чередуется с паузой. Поэтому для расчета машины важны не только максимальное усилие, но и амплитуда повторяющейся нагрузки, частота циклов, нагрев поверхности бойков и условия охлаждения между обжатиями.
Именно бойки становятся одним из самых нагруженных узлов установки. С одной стороны, их нужно хорошо охлаждать. С другой, каналы, переходы сечений и локальные перепады температуры могут сами стать причиной концентрации напряжений. Нагрев также меняет размеры инструмента и рабочий зазор. Поэтому промышленная установка должна измерять температуру, положение и усилие во время работы. Без такой обратной связи точной настройки процесса добиться трудно.
Опыт бесконечных прокатных линий показывает, что непрерывность дает результат только при согласованном управлении всеми участками. В Endless Strip Production режим прокатки уже рассматривают как многокритериальную задачу, где одновременно учитываются расход энергии, качество полосы и нагрузка на оборудование [6]. Для C-CAD к этому набору нужно добавить скорость вытягивания, частоту и фазу движения бойков, величину обжатия, температуру металла и допустимую нагрузку на привод. Эти параметры лучше настраивать вместе, а не по одному.
Промышленный пример бесконечной литейно-прокатной линии дает Arvedi ESP. Технический материал разработчика оборудования [14] описывает прямую связь разливки и прокатки, компактную компоновку и использование тепла литой заготовки. Этот источник в настоящем обзоре применяется только для характеристики конструкции и эксплуатационной логики ESP: его статус независимой внешней рецензируемой публикации не подтвержден. Поэтому приведенные в нем заявления об экономических или энергетических преимуществах не используются как самостоятельное доказательство превосходства технологии.
Похожая логика используется и для других металлов. Например, при вертикально-изгибной разливке тонких слябов из алюминиевого сплава AA6063 структуру литой заготовки и свойства прокатанного листа анализируют как части одного маршрута [15]. Эти данные нельзя напрямую переносить на сталь, потому что теплофизические свойства и сопротивление деформации у материалов различаются. Однако сам подход полезен: кристаллизацию и последующую обработку давлением нужно рассматривать вместе.
Для проверки того, как в обзоре разделены экспериментальные, расчетные и конструктивные данные, основные работы сведены в табл. 2. Таблица показывает не только подтвержденный результат, но и границы, в которых этот результат допустимо использовать при сравнении технологий.
Для промышленной C-CAD разумно выделить несколько уровней управления. Первый отвечает за разливку: расход металла, уровень расплава и теплоотвод в кристаллизаторе. Второй управляет бойками и поддерживает нужный закон их движения. Третий согласует вытягивание заготовки с циклом деформации, чтобы между узлами не накапливались лишние продольные усилия. Четвертый следит за состоянием машины: температурой бойков, вибрацией, токами приводов и изменением зазоров. При такой схеме C-CAD становится не просто механической машиной, а управляемой системой с постоянной обратной связью.
Расчетные модели нужно обязательно сверять с измерениями на опытной установке. Модель может показать поля температуры, напряжений и перемещений, но для настройки реальной машины этого недостаточно. Нужны измерения температуры заготовки и бойков, усилия или момента на приводе, скорости вытягивания, фактического хода рабочих органов и размеров готовой полосы. Эти данные помогут точнее задать теплообмен и трение в расчетах и в дальнейшем оценивать ресурс нагруженных деталей.
Таблица 2
Характеристика основных источников, использованных при инженерном сопоставлении
|
Источник |
Объект и масштаб |
Метод |
Подтвержденный результат |
Ограничение для настоящего обзора |
|
[2] |
TSCR; обзор промышленных маршрутов |
Обзор развития технологии |
TSCR разделен на периодический, полунепрерывный и бесконечный этапы развития |
Не содержит прямого сравнения с C-CAD |
|
[6] |
ESP; режимы промышленной непрерывной прокатки |
Многокритериальная оптимизация режима |
Показана необходимость совместного учета нагрузки клетей, качества и энергозатрат |
Результаты относятся к валковой непрерывной линии |
|
[9] |
Циклическое предварительное обжатие крупных непрерывнолитых слябов |
Конструктивное и экспериментальное исследование |
Подтверждена возможность глубокого циклического обжатия крупных слябов |
Это конструктивно и физически иная задача, чем формирование полосы из оболочки с жидкой фазой |
|
[10] |
Установка для получения стального листа; расчетная схема совмещенного процесса |
Численное моделирование и инженерный анализ |
Разделены формирование полосы из оболочки с жидкой фазой и циклическая деформация затвердевшего металла |
Результаты относятся к конкретной геометрии и режиму установки |
|
[11] |
Варианты конструкций C-CAD |
Конструктивный анализ |
Систематизированы варианты построения кристаллизатора и деформационного узла |
Основной результат – описание конструктивных решений; объем независимой экспериментальной проверки ограничен |
|
[14] |
Arvedi ESP; промышленная линия |
Техническое описание разработчика оборудования |
Показана компоновка непрерывно связанной разливки и прокатки |
Материал не используется как независимое рецензируемое доказательство заявленных преимуществ |
Примечание: составлена автором по указанным источникам; формулировки «подтвержденный результат» относятся только к данным, прямо представленным в соответствующей публикации.
У опубликованных работ по C-CAD есть заметное ограничение: многие из них посвящены отдельной геометрии или отдельной расчетной задаче. Для полноценного сравнения с промышленными литейно-прокатными линиями пока не хватает длительных серий данных по производительности, стабильности размеров, качеству поверхности, структуре металла, стойкости бойков и удельным энергозатратам. Поэтому сегодня обоснованно говорить о перспективности и необычной компоновке процесса, но не о его доказанном преимуществе для любого сортамента.
По имеющимся публикациям C-CAD может представлять интерес в задачах, где требуется большая локальная деформация, компактный деформационный модуль или специальная геометрия заготовки. Для массовых широких сортаментов валковые бесконечные линии имеют значительно более широкую промышленную апробацию, однако выбранные источники не дают сопоставимой базы для прямого ранжирования C-CAD и ESP по производительности, энергозатратам или стойкости оборудования. Поэтому область рационального применения C-CAD следует определять по результатам конкретных расчетов и испытаний, а не задавать заранее.
Работу установки в итоге определяют три группы параметров. Первая – технологические: температура металла, степень и скорость деформации, скорость вытягивания и длительность цикла. Вторая – конструктивные: геометрия кристаллизатора и бойков, жесткость станины, привод и охлаждение. Третья – измерительные: точность контроля температуры, усилия, положения и скорости. Если рассматривать эти параметры отдельно, устойчивый режим подобрать трудно. Для промышленной машины они должны настраиваться как единая система.
Вывод
1. В C-CAD разливка, формирование оболочки, вытягивание заготовки и циклическая деформация связаны между собой. При анализе процесса необходимо отдельно рассматривать стадию формирования полосы из оболочки с жидкой фазой и стадию деформации затвердевшего металла.
2. Отличие C-CAD от конкретных вариантов TSCR связано прежде всего с применением противоположных бойков, циклическим режимом нагружения и конструктивной связью деформационного блока с кристаллизатором. По выбранным источникам нельзя обоснованно утверждать, что деформация в C-CAD всегда начинается раньше, чем в ESP.
3. Короткая технологическая цепочка создает предпосылки для уменьшения тепловых потерь, но одновременно повышает требования к согласованию температуры, жесткости машины, движения приводов и скорости вытягивания. Количественное сравнение энергозатрат C-CAD и промышленных ESP/CSP в рассмотренных публикациях отсутствует.
4. Для дальнейшего развития нужны связанные тепловые и прочностные расчеты, трехмерное моделирование контакта, гибкая синхронизация приводов и постоянный контроль температуры и усилий на работающей установке.
5. Потенциальную область применения C-CAD следует определять для конкретного сортамента по совокупности расчетных и экспериментальных данных. Для специальных листовых и полых заготовок циклический деформационный модуль дает дополнительные возможности формирования сечения, однако преимущество по производительности, энергозатратам или ресурсу оборудования требует отдельного сопоставимого подтверждения.
Conflict of Interest
Acknowledgments
Funding
Bibliographic Reference
URL: https://top-technologies.ru/en/article/view?id=40968 (accessed: 10/11/2026).
DOI: https://doi.org/10.17513/snt.40968