KINETICS OF PLASTIC STRAIN OF COPPER WITH SYNTHETIC MONOCRYSTALLINE CORUNDUM DURING PRESSURE WELDING WITH HEATING IN THE TRANSIENT CREEP STAGE AT NOMINAL PRESSURES OF 40 TO 80 MPA
Введение
В продолжение серии работ, посвященных исследованию кинетики образования контакта и пластической деформации меди марки МБ при термодеформационном воздействии в условиях сварки давлением с нагревом, в данной работе установлены аналитические зависимости для определения пластической деформации микровыступов меди (микровыступ – есть одно зерно металла) при разном времени взаимодействия меди марки МБ с конструкционным материалом корундом (сапфиром) в широком диапазоне температур Т от комнатной до предплавильной и номинальных давлений от 40 до 80 МПа. Установленные в работе зависимости позволят управлять технологическими параметрами процесса получения прецизионных неразъемных соединений (вторая стадия твердофазной топохимической реакции) меди марки МБ с более твердым кристаллическим материалом без потери их физико-механических свойств и высокочистых металлических поверхностей из меди (первая стадия твердофазной топохимической реакции), необходимых для микроэлектроники, приборостроения [1] и машиностроения [2, c. 314-316; 3].
Аналитические зависимости пластической деформации микровыступов меди марки МБ, полученные на основании прямых экспериментальных данных по образованию контакта, позволяют провести моделирование кинетики пластической деформации микровыступов меди в период неустановившейся ползучести, что и сделано в данной работе.
Цель исследования – установить аналитические зависимости пластической деформации микровыступов меди марки МБ (зерна) в контакте с более твердым кристаллическим материалом, в качестве которого был выбран монокристалл корунда 60° ориентации к оси роста в условиях проведения технологического процесса сварки давлением с нагревом в широком интервале температур, давлений и времени.
Материалы и методы исследования
Экспериментальные исследования проведены по методике профилографирования фиксированного участка поверхности микровыступа металла, описанной в [4]. Высота микронеровностей (шероховатость поверхности) соответствовала Rz=40…80 мкм (3 класс обработки). Фиксированные участки отмечались через 120° на исследуемой поверхности, вертикальное увеличение (ВУ) соответствовало 1000-10000 крат и горизонтальное увеличение (ГУ) находилось в пределах от 200 до 800 крат. Проводилась оптическая и электронная микроскопия фиксированных участков поверхности до и после нагружения, с контактных площадок и по сечению микровыступов (методов косого шлифа) определялись значения микротвердости до и после нагружения. Нагружение образцов выполнялось в установке для диффузионной сварки А306.08, глубина вакуума составляла (1…5) 10-5 мм рт. ст. Класс обработки ответной поверхности корунда соответствовал Rz = 0,03…0,05 мкм (13-14 класс обработки).
В результате прямых экспериментов были получены данные о кинетике изменения площади контакта, изменения микротвердости на поверхности контактных площадок микровыступов и в приконтактном объеме, изменения высоты микровыступов во времени до и после нагружения. По полученным значениям были рассчитаны величины относительной пластической деформации микровыступов (зерна), рассчитаны микронапряжения 2-го (нормальные и касательные) на поверхности контактных площадок и объеме зерна микровыступа (зерна). Полученные прямые экспериментальные данные были сведены в реляционную базу данных [5].
Экспериментальные данные по пластической деформации микровыступов представлены в таблице 1.
Результаты исследования и их обсуждение
К прямым экспериментальным данным (табл. 1) по кинетике пластической деформации были применены методы корреляционно-регрессионного анализа, в результате которого были получены аналитические зависимости кинетики пластической деформации микровыступов меди марки МБ εm, % в рассматриваемом интервале температур T (293 до 973 К) и номинальных давлений σн (40 до 80 МПа):
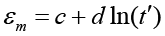 . (1)
В формуле (1) присутствует безразмерная величина t′:
 , (2)
где 10 с является временем нагружения динамической системы установки.
Таблица 1
Экспериментальные значения пластической деформации εm меди марки МБ с синтетическим монокристаллическим корундом (сапфиром) α-Al2O3
|
σн, МПа |
t, с |
εm, % |
|||||||
|
Т=293, K |
Т=373, K |
Т=473, K |
Т=573, K |
Т=673, K |
Т=773, K |
Т=873, K |
Т=973, K |
||
|
40 |
15 |
- |
- |
- |
- |
- |
21,40 |
- |
33,80 |
|
30 |
12,00 |
13,80 |
16,70 |
18,50 |
20,50 |
26,00 |
27,00 |
37,50 |
|
|
150 |
14,00 |
16,30 |
21,00 |
22,50 |
26,00 |
29,00 |
30,00 |
39,80 |
|
|
330 |
16,30 |
17,40 |
21,60 |
23,00 |
28,00 |
31,00 |
32,00 |
- |
|
|
450 |
- |
- |
- |
- |
- |
- |
43,20 |
||
|
570 |
16,70 |
18,00 |
22,00 |
23,70 |
29,30 |
- |
- |
- |
|
|
630 |
- |
- |
- |
- |
- |
- |
45,00 |
||
|
870 |
- |
- |
- |
- |
30,00 |
36,30 |
37,70 |
47,70 |
|
|
1170 |
17,40 |
19,00 |
22,50 |
24,00 |
31,00 |
- |
40,30 |
- |
|
|
1470 |
- |
- |
- |
- |
31,30 |
41,00 |
42,80 |
- |
|
|
2070 |
18,00 |
19,40 |
23,00 |
24,50 |
32,00 |
45,30 |
47,20 |
- |
|
|
50 |
30 |
12,00 |
14,00 |
17,50 |
19,00 |
20,70 |
28,50 |
30,00 |
34,00 |
|
90 |
- |
- |
- |
- |
- |
- |
- |
41,00 |
|
|
150 |
14,00 |
16,70 |
20,00 |
23,70 |
26,30 |
37,00 |
39,00 |
43,00 |
|
|
330 |
16,00 |
19,00 |
22,50 |
26,30 |
28,50 |
39,00 |
40,00 |
46,50 |
|
|
390 |
- |
- |
- |
- |
- |
- |
- |
48,00 |
|
|
570 |
17,50 |
20,00 |
23,50 |
28,50 |
30,00 |
42,00 |
43,00 |
- |
|
|
870 |
- |
- |
- |
- |
30,50 |
44,50 |
46,00 |
- |
|
|
1170 |
18,50 |
21,00 |
24,00 |
29,00 |
31,00 |
- |
- |
- |
|
|
1470 |
- |
- |
- |
- |
31,50 |
- |
- |
- |
|
|
2070 |
19,50 |
21,50 |
25,00 |
29,50 |
32,00 |
- |
- |
- |
|
|
60 |
15 |
- |
- |
- |
- |
- |
29,00 |
32,50 |
34,50 |
|
30 |
13,00 |
15,50 |
18,50 |
20,00 |
23,00 |
- |
- |
- |
|
|
45 |
- |
- |
- |
- |
- |
33,40 |
39,00 |
44,70 |
|
|
150 |
15,50 |
18,50 |
21,50 |
26,30 |
29,30 |
39,00 |
43,00 |
48,00 |
|
|
330 |
17,00 |
19,00 |
23,00 |
28,00 |
30,00 |
41,30 |
45,30 |
- |
|
|
570 |
17,50 |
20,00 |
23,50 |
28,50 |
30,50 |
43,40 |
47,50 |
- |
|
|
870 |
- |
- |
- |
- |
31,00 |
46,50 |
- |
- |
|
|
1170 |
18,50 |
21,00 |
24,70 |
29,50 |
31,20 |
48,50 |
- |
- |
|
|
1470 |
- |
- |
- |
- |
31,50 |
- |
- |
- |
|
|
2070 |
20,00 |
23,00 |
25,70 |
30,50 |
32,50 |
- |
- |
- |
|
|
80 |
15 |
- |
- |
- |
- |
- |
33,40 |
34,50 |
36,00 |
|
30 |
15,30 |
16,70 |
17,00 |
22,00 |
25,50 |
35,50 |
- |
45,00 |
|
|
45 |
- |
- |
- |
- |
- |
- |
40,00 |
- |
|
|
90 |
- |
- |
- |
- |
- |
- |
- |
49,00 |
|
|
150 |
18,00 |
19,00 |
20,00 |
27,50 |
30,50 |
41,20 |
45,50 |
- |
|
|
240 |
- |
- |
- |
- |
- |
- |
48,00 |
- |
|
|
330 |
20,00 |
20,50 |
22,00 |
29,00 |
32,50 |
43,50 |
- |
- |
|
|
570 |
21,50 |
23,00 |
24,50 |
31,00 |
34,60 |
48,00 |
- |
- |
|
|
870 |
- |
- |
- |
- |
36,00 |
- |
- |
- |
|
|
1170 |
23,00 |
25,50 |
27,50 |
34,60 |
38,50 |
- |
- |
- |
|
|
1470 |
- |
- |
- |
- |
39,70 |
- |
- |
- |
|
|
2070 |
24,50 |
28,00 |
30,50 |
40,00 |
43,50 |
- |
- |
- |
|
Примечание: составлено авторами на основе прямых экспериментальных данных, полученных в ходе исследования [5].
Таблица 2
Значения коэффициентов с и d для кинетических зависимостей пластической деформации микровыступов меди εm(t′), высота микровыступов Rz=40…80 мкм
|
σн, МПа |
40 |
50 |
60 |
80 |
||||
|
T, K |
c |
d |
c |
d |
c |
d |
c |
d |
|
293 |
10,463 |
1,4747 |
9,6426 |
1,849 |
11,224 |
1,5931 |
12,518 |
2,201 |
|
373 |
12,526 |
1,3407 |
12,048 |
1,8616 |
13,658 |
1,6349 |
12,569 |
2,6717 |
|
473 |
16,095 |
1,4099 |
15,561 |
1,8253 |
16,832 |
1,6747 |
12,264 |
3,1676 |
|
573 |
17,859 |
1,3547 |
16,707 |
2,6006 |
18,61 |
2,385 |
16,655 |
3,9256 |
|
673 |
18,177 |
2,676 |
18,598 |
2,6449 |
22,206 |
1,9858 |
19,971 |
3,9173 |
|
773 |
25,699* |
0,1015* |
23,675 |
4,593 |
26,988 |
4,3108 |
31,448 |
3,7749 |
|
873 |
28,322* |
0,0965* |
25,449 |
4,4747 |
31,847 |
3,9536 |
32,606 |
4,8203 |
|
973 |
32,968 |
2,9585 |
28,691 |
5,245 |
- |
- |
||
Примечание: звездочкой (*) в таблице обозначены значения коэффициентов с и d, рассчитанных по формулам (4).
В формуле (1) коэффициенты с и d определяются:
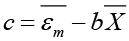 ,
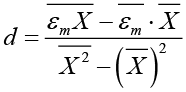 . (3)
где n – число опытов;
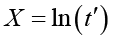 ;
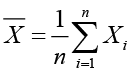 ,
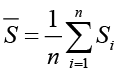 ,
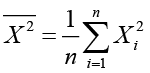 ,
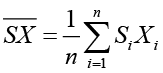 .
Кинетика пластической деформации микровыступов меди при номинальном давлении σн = 40 МПа и температурах Т от 773 и 873 К определяется в соответствии:
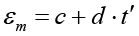 , (4)
где с и d:
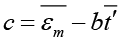 ,
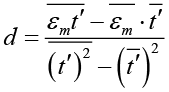 . (5)
При σн = 40 МПа и температурах от 773 до 873 К наблюдается провал пластических свойств меди [6, c. 38-39; 7; 8]. Предел текучести чистой меди находится в диапазоне от 40 до 80 МПа [9].
Значения рассчитанных коэффициентов с и d для зависимостей (1) и (4) представлены в таблице 2.
Для всех полученных зависимостей пластической деформации микровыступов εm(t′) был определен коэффициент корреляции, оценивающий связь между пластической деформацией и временем контакта для (1) и (4), соответственно:
rнел 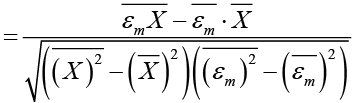 ,
rлин 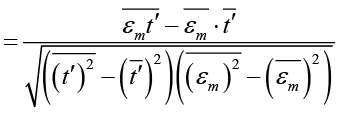 . (6)
Для оценки качества установленных в работе кинетических зависимостей пластической деформации микровыступов меди был рассчитан коэффициент детерминации R2, определяющийся как квадрат соответствующего коэффициента корреляции и оценивающий качество аппроксимации экспериментальных данных (табл. 1). Для всех установленных в работе зависимости кинетики пластической деформации микровыступов меди была получена средняя ошибка аппроксимации  в соответствии с формулой:
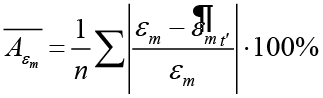 . (7)
Результаты корреляционно-регрессионного анализа приведены в таблице 3.
Таблица 3
Значения коэффициентов корреляции rнел и rлин, коэффициентов детерминации R2 и средние ошибки аппроксимации  для установленных кинетических зависимостей пластической деформации микровыступов меди εm(t′), Rz=40…80 мкм
|
σн , МПа |
40 |
50 |
60 |
80 |
||||||||
|
T, K |
rнел / rлин |
R2 |
|
rнел |
R2 |
|
rнел |
R2 |
|
rнел |
R2 |
|
|
293 |
0,983 |
0,967 |
2,0 |
0,991 |
0,983 |
1,8 |
0,996 |
0,992 |
1,0 |
0,996 |
0,992 |
1,2 |
|
373 |
0,996 |
0,991 |
0,9 |
0,991 |
0,981 |
1,7 |
0,985 |
0,970 |
1,8 |
0,968 |
0,936 |
4,2 |
|
473 |
0,942 |
0,888 |
3,1 |
0,987 |
0,974 |
1,7 |
0,997 |
0,995 |
0,7 |
0,974 |
0,949 |
4,2 |
|
573 |
0,948 |
0,899 |
2,6 |
0,979 |
0,959 |
2,3 |
0,963 |
0,928 |
3,3 |
0,969 |
0,939 |
3,9 |
|
673 |
0,993 |
0,987 |
1,3 |
0,987 |
0,975 |
1,8 |
0,946 |
0,895 |
2,5 |
0,969 |
0,940 |
2,9 |
|
773 |
0,962 |
0,925 |
6,0 |
0,995 |
0,990 |
1,3 |
0,995 |
0,990 |
1,3 |
0,988 |
0,976 |
1,6 |
|
873 |
0,991 |
0,983 |
2,2 |
0,986 |
0,972 |
2,0 |
0,990 |
0,980 |
1,7 |
0,999 |
0,999 |
0,3 |
|
973 |
0,975 |
0,950 |
2,3 |
0,995 |
0,991 |
1,0 |
- |
- |
||||
Из таблицы 3 видно, что значения коэффициента корреляции rнел для нелинейных зависимостей (1) превышают 0,94, а для линейных зависимостей (4) значения коэффициентов корреляции rлин превышают 0,96, что подтверждает, что между пластической деформацией и временем в соответствии со шкалой Чеддока существует весьма высокая прямая связь. В результате корреляционно-регрессионного анализа было получено, что значения коэффициента детерминации R2 для кинетических зависимостей пластической деформации (1) и (4) превышают 0,88, что подтверждает, что полученные кинетические зависимости εm(t′) с точностью более 88% аппроксимируют экспериментальные данные. Рассчитанные значения средней ошибки аппроксимации  для нелинейных зависимостей (1) не превышают 3,1%, а для линейных зависимостей (4) не превышают 6%, что позволяет применять установленные кинетические зависимости пластической деформации микровыступов меди на практике.
Результаты проведенного корреляционно-регрессионного анализа подтверждают, что установленные в работе кинетические зависимости пластической деформации меди (1) и (4) являются статистически значимыми и в дальнейшем будут применяться для расчета пластической деформации в зависимости от времени в широком интервале температур и давлений. Данные зависимости станут основой для разработки программного приложения, позволяющего оценивать технологические параметры совмещенного процесса выглаживания металлических поверхностей и получения прецизионных неразъемных соединений.
Смоделируем кинетику пластической деформации микровыступов меди в период неустановившейся ползучести (время контакта t=30–480 с) для номинальных давлений σн от 40 до 80 МПа.
На рисунке представлены полученные в работе методами проведенного корреляционно-регрессионного анализа кинетические зависимости пластической деформации микровыступов меди в период неустановившейся ползучести (первая стадия твердофазной топохимической реакции). Из рисунка видно, что температура оказывает несколько большее влияние на кинетику развития контакта, нежели прикладываемое давление [10; 11, c. 170-179; 12].
Исследование кинетики сварки разнородных кристаллических материалов с резко различной сопротивляемостью пластической деформации и природой химической связи показывает, что кинетика роста прочности (схватывания) соединения находится в полном соответствии с кинетикой развития действительного контакта, переходящего в физический при определенном соотношении температуры, давления во времени, характером и особенностями смятия микровыступов обработки свариваемых (контактных) поверхностей, а также возникающими на поверхности контактных площадок и объеме зерна микровыступов микронапряжений 2-го уровня (нормальных и касательных).
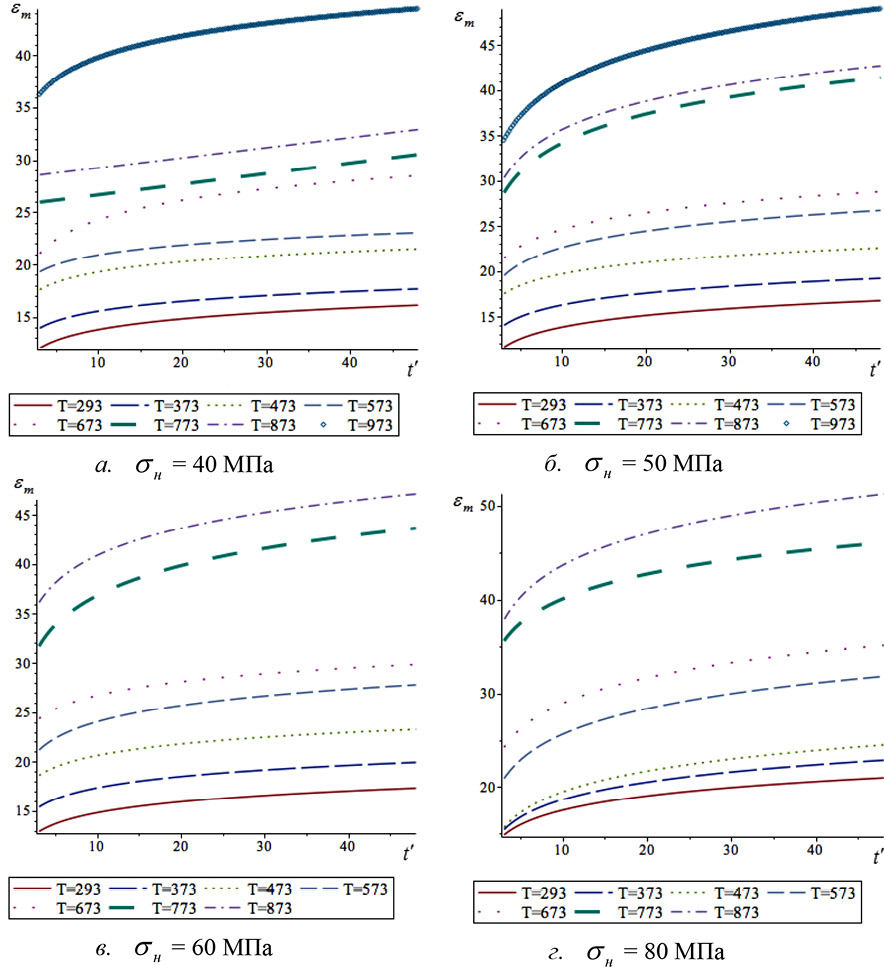
Кинетика пластической деформации в период неустановившейся ползучести (время контакта t=30–480 с), Rz=40…80 мкм: а) σн = 40 МПа, б) σн = 50 МПа, в) σн = 60 МПа, г) σн = 80 Мпа Составлено авторами по результатам данного исследования
Установлено, что кинетическая кривая образования и развития контакта всегда развивается более интенсивно, чем кинетическая кривая пластической деформации микровыступов обработки, а начало развития схватывания происходит на 2-й стадии смятия микровыступов. Смещение кинетических кривых связано именно с механо-физико-химическими процессами, протекающими на контактных площадках микровыступов, образующих в итоге сплошной физический контакт [13]. Первая стадия смятия микровыступов соответствует периоду активной деформации и этапу неустановившейся ползучести, которые характеризуются наибольшей частотой и плотностью выхода дислокаций в зону контакта, т. е. создается высокая плотность активных центров и образуются мостики схватывания, что должно сопровождаться интенсивным ростом прочности. Отличительной особенностью сварки разнородных материалов является наличие смещения кинетической кривой роста прочности относительно кинетической кривой образования контакта, что обусловлено характером смятия микровыступов и механо-физико-химическими процессами, протекающими на контактных поверхностях свариваемых поверхностей под действием микронапряжений 2-го рода на поверхности и объеме зерна [10; 14; 15].
Установленный характер смятия микровыступов контактных поверхностей свариваемых материалов, их кинетика и механо-физико-химические процессы, протекающие на поверхностях образующихся контактных площадок деформирующихся микровыступов, и микронапряжения 2-го рода, компенсируемые в объеме зерна микровыступа, позволяют разрабатывать управляемые и контролируемые технологические процессы, совмещающие в себе получение высокочистых металлических поверхностей с процессом их сварки давлением с нагревом без изменения их исходных физико-механических и химических свойств и сохранения геометрии свариваемых деталей.
Заключение
В работе установлены аналитические зависимости для расчета пластической деформации микровыступов меди в диапазоне температур от 293 до 973 К и номинальных давлений от 40 до 80 МПа. Данные зависимости позволяют управлять совмещенным технологическим процессом получения высокочистых металлических поверхностей и неразъемных прецизионных соединений, в связи с чем разрабатывается программное приложение, позволяющее производить автоматизированную оценку технологических параметров процесса с целью корректировки уровня термодеформационного воздействия для совмещенных процессов получения высокочистых металлических поверхностей и прецизионных неразъемных соединений разнородных кристаллических материалов с резко различными механо-физико-химическими свойствами без потери их физико-механических и химических свойств и геометрии изделия.
Conflict of Interest
Funding
Bibliographic Reference
URL: https://top-technologies.ru/en/article/view?id=40960 (accessed: 10/11/2026).
DOI: https://doi.org/10.17513/snt.40960