ПРОГРАММНЫЙ МОДУЛЬ ДЛЯ АППРОКСИМАЦИИ И ИНТЕРПОЛЯЦИИ КИНЕТИЧЕСКИХ КРИВЫХ ФОРМИРОВАНИЯ КОНТАКТА В КОНТАКТЕ МЕДЬ МБ – КОРУНД ПРИ ТЕРМОДЕФОРМАЦИОННОМ ВОЗДЕЙСТВИИ
Введение
Получение высокочистых металлических поверхностей и неразъемных соединений (без инородных включений с контролируемыми механическими свойствами) с неорганическими диэлектриками и полупроводниковыми материалами необходимо для всех высокотехнологичных отраслей промышленности. Задача получения высокочистых металлических поверхностей является ключевой задачей микроэлектроники и приборостроения для обеспечения наилучшего контакта между элементами изделий, например при соединении типа металл (теплоотвод) – полупроводниковая пластина со сформированными в ней схемами. А получение надежных и работоспособных соединений является необходимым для такой отрасли, как приборостроение и машиностроение [1; 2; 3, с. 314–316]. Достижение соединений кристаллических материалов с разными физико-механическими и химическими свойствами без потери исходных свойств материалов возможно за счет применения сварки давлением с нагревом [4].
Контактное взаимодействие разнородных кристаллических материалов при термодеформационном воздействии относится к классу твердофазных топохимических реакций, особенностью которых является стадийность. На первой стадии между поверхностями формируется действительный контакт, при определенном уровне термодеформационного воздействия переходящий в физический, затем происходит активация поверхностей и образование прочных межатомных связей, после чего взаимодействие распространяется в объеме материала. Решающую роль при этом играет начальный этап, так как он определяется процессами пластической деформации микронеровностей поверхности, сформированных при механической обработке, и обеспечивает условия для протекания твердофазных топохимических реакций.
Цель исследования – разработка программного модуля, позволяющего оценивать уровень термодеформационного воздействия на соединяемые материалы при ведении совмещенного процесса и его параметры при получении высокочистой металлической поверхности или сварного прецизионного соединения.
Материалы и методы исследования
В основу программного модуля были положены прямые экспериментальные данные, полученные для контактной пары медь-корунд (медь и корунд широко применяются как технологический и конструкционный материалы) в широком диапазоне температур (от 293 до 1173 К) и давлений от 5 до 80 МПа. Класс обработки исходной поверхности меди: высота микровыступов (шероховатость поверхности) Rz = 40–80 мкм (3 класс обработки) и Rz = 3,2–6,3–10 мкм (6–8 класс обработки). Испытуемые образцы меди марки МБ имели размеры: длина 25 мм и диаметр 12 мм. На исследуемой поверхности с помощью прибора ПМТ-3 отмечались фиксированные участки, с которых до и после нагружения снимались профилограммы с ВУ (вертикальное увеличение) от 1000 до 10000 крат, в отдельных случаях до 40000 крат, и ГУ (горизонтальное увеличение) от 200 до 800 крат и проводилась их обработка специальной компьютерной программой ИВК прибора профилографа-профилометра мод. 201, а также проводилась оптическая и электронно-микроскопическая фрактография фиксированных участков до и после нагружения. С контактных площадок и по сечению микровыступов снимались значения микротвердости до и после нагружения. Образцы меди подвергались предварительному отжигу при 650ºС c последующей обработкой в ортофосфорной кислоте. Размер микровыступа (шероховатость поверхности) соответствует размеру одного зерна металла. Затем полученные образцы в специальном приспособлении помещались в камеру установки А306.08 для диффузионной сварки, где проводилось нагружение. Глубина вакуума составляла (1–5). 10-5 мм рт. ст. В качестве ответного модельного сверхтвердого материала (твердость 9 ед. по шкале Мооса) был выбран синтетический монокристаллический корунд (сапфир) α-Al2O3 60º-й ориентации относительно оси роста (шероховатость полированной поверхности соответствовала 13–14 классу обработки) и соответствовала Rz = 0,03–0,05 мкм, толщина дисков корунда составляла 3 или 6 мм. Для оценки площади действительного контакта применялась методика сравнительного анализа профилограмм фиксированного участка поверхности до и после нагружения [5; 6].
Всего в ходе исследования было выполнено более двух тысяч экспериментов, по результатам которых получены новые данные по кинетике формирования действительного контакта и изменения параметров поверхностного слоя. Все результаты экспериментов были оцифрованы и организованы в реляционную базу данных [7]. Схема смятия микровыступов в контакте и характер изменения контакта были рассмотрены ранее в работах [5; 6].
Результаты исследования и их обсуждение
В работе была произведена обработка прямых экспериментальных данных методами корреляционно-регрессионного анализа. В результате анализа было получено, что площадь образования контакта S, измеряемая в [%], рассчитывается по формуле
S = a + bln(t′), (1)
где
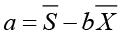 ,
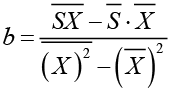 ,
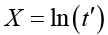 .
t′ = t / 10. (2)
В формуле (2) время контакта t измеряется в секундах, в знаменателе присутствует константа 10 с – время начала образования контакта при непрерывном ведении процесса контактирования.
Однако есть исключения: для следующих уровней термодеформационного воздействия площадь контакта будет определяться по формуле (3):
− Шероховатость поверхности (3 класс обработки) – высота микровыступов Rz = 40–80 мкм: при температурах Т = 773–973 К и номинальном давлении σн = 40 МПа; и температурах Т = 473–673 К и номинальном давлении σн = 80 МПа.
− Шероховатость поверхности (6–8 класс обработки) – высота микровыступов Rz = 3,2–6,3–10 мкм: при температурах Т = 1073–1173 К и номинальном давлении σн = 5 МПа; температуре 973 К и номинальном давлении σн = 10 МПа; и при температурах Т = 973–1073 К и номинальном давлении σн = 15 МПа.
S = a + bt′, (3)
где a и b определялись в соответствии с формулами
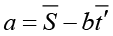 ,
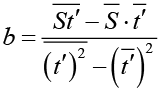 , (4)
черта сверху обозначает среднее значение t′.
Линейная зависимость (3) подтверждает факт провала пластических свойств меди. Связан он с тем, что медь – высокопластичный металл, имеющий невысокую прочность [8; 9; 10, c. 69–72]. Полученные результаты согласуются с известными данными, что предел текучести меди находится в диапазоне от 40 до 80 МПа [11; 12, c. 168–173; 13, c. 10–13]. В связи с этим можно сделать вывод, что при номинальном давлении σн = 40 МПа начиная с температуры 773 К начинается процесс текучести в приконтактном объеме микровыступа меди, то есть медь переходит в квазитвердое состояние [14; 15], что и подтверждают результаты проведенного корреляционно-регрессионного анализа, кинетическая зависимость образования контакта рассчитывается в соответствии с (3).
Для оценки полученных зависимостей (1) был рассчитан коэффициент детерминации  , характеризующий долю дисперсии площади контакта, объясняемую полученной зависимостью:
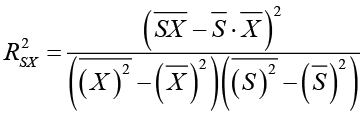 . (5)
Для кинетических зависимостей S(t′), изменяющихся по линейному закону (3), также был рассчитан коэффициент детерминации  :
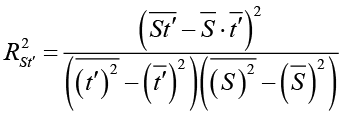 . (6)
Значения коэффициентов детерминации  и для всех полученных в работе зависимостей (1) и (3) превышают 0,9, что свидетельствует о высокой степени соответствия данных установленным зависимостям, и менее 10 % приходится на не учтенные в зависимостях (1) и (3) факторы, связанные с проведением эксперимента, например такие, как микрогеометрическая неоднородность поверхности микровыступа, инерционность системы нагружения установки и другие технические факторы.
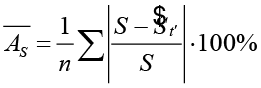
Для оценки качества полученных зависимостей (1) и (3) была рассчитана средняя ошибка аппроксимации  :
 . (7)
Для всех установленных в работе зависимостей (1) и (3) средняя ошибка аппроксимации не превышает 6,6 %, что свидетельствует о хорошем подборе модели к исходным данным. В дальнейшем установленные в работе кинетические зависимости будут применяться на практике для определения площади контакта между медью марки МБ и более твердым модельным материалом и будут положены в основу автоматизированной системы в качестве основных данных, на которых в дальнейшем будет проводиться машинное обучение.
Для прогнозирования технологических параметров совмещенного процесса получения высокочистой металлической поверхности с регулируемыми механическими свойствами (твердость) и прецизионного неразъемного соединения было разработано программное приложение с интерактивным пользовательским интерфейсом, позволяющее строить кинетические зависимости образования контакта во всем диапазоне температур и давлений, а не только для тех условий термодеформационного воздействия, для которых были проведены эксперименты и имеются прямые экспериментальные данные. Программное приложение позволит сократить затраты на проведение дорогостоящих экспериментов для оценки технологических параметров и уровня термодеформационного воздействия и оптимизации совмещенного технологического процесса выглаживания и сварки давлением с нагревом. Программное приложение может применяться в качестве рекомендательной системы.
В программной реализации на основе расчета коэффициента детерминации производится автоматический подбор типа аппроксимирующей зависимости кинетики образования контакта, строящейся по экспериментальным данным. Далее будем называть такую кинетическую кривую экспериментальной. Для каждой экспериментальной кривой выполняется регрессионный анализ с использованием установленных зависимостей (1) и (3), после чего выбирается зависимость, обеспечивающая наилучшее приближение экспериментальных данных. При построении интерполяционной кинетической кривой образования контакта, расположенной между двумя экспериментальными кривыми, реализован алгоритм интерполяции коэффициентов с применением линейно-логарифмической модели, позволяющий определять промежуточные значения на основе ближайших известных экспериментальных значений. Приложение позволяет строить кинетические кривые образования контакта во всем диапазоне температур от комнатной до предплавильной при фиксированном номинальном давлении или во всем диапазоне давлений от допороговых и запороговых значений при фиксированной температуре. Для построения интерполяционных кривых используется линейно-логарифмическая зависимость, она позволяет строить кривые плавно, без резких скачков, что необходимо для построения кинетических кривых образования контакта в переходных зонах, там, где у меди меняется сам механизм схватывания поверхностей и начинается стадия пластической деформации микровыступов (соседние экспериментальные кривые подчиняются (1) и (3), или наоборот).
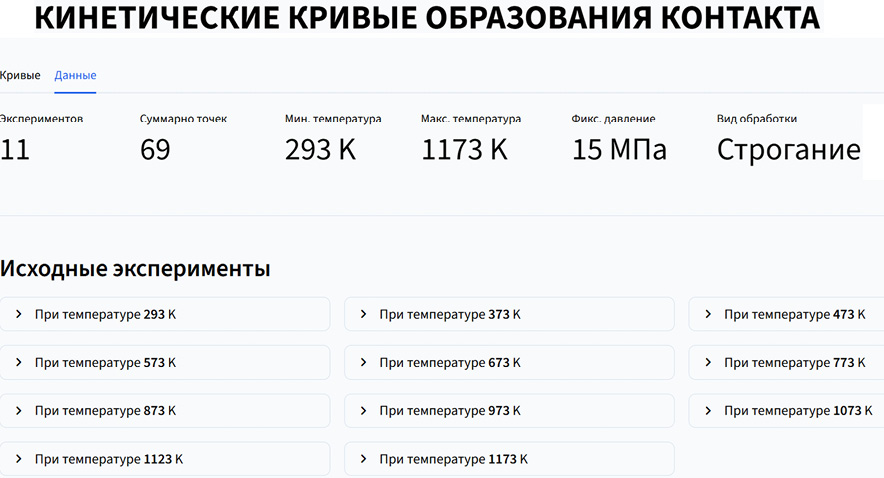
Рис. 1. Исходные данные для расчетов Примечание: составлен авторами по результатам данного исследования
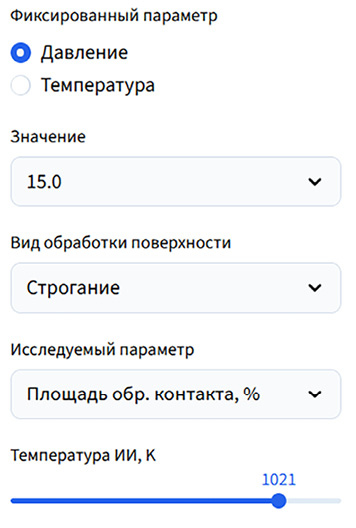
Рис. 2. Панель задания параметров построения кривых Примечание: составлен авторами по результатам данного исследования
При разработке программного приложения был использован фреймворк Streamlit, отвечающий за визуальную часть. Это надстройка для Python, которая позволяет собирать интерактивные веб-приложения в обход классического фронтенда, что не требует написания отдельной логики для кнопок и полей ввода. С помощью этого инструмента была разработана рабочая оболочка: ввод исходных данных, вывод графиков и таблиц, добавление ползунков для управления параметрами расчета. В разработанном приложении Streamlit берет на себя все взаимодействие с пользователем – от ввода пользователем значений до мгновенного перестроения кинетических кривых, как только меняются входные значения.
В приложении загрузка экспериментальных данных осуществляется из централизованной базы данных [7] (рис. 1).
Фильтрация данных по заданному давлению и характеристикам поверхности представлена на рис. 2.
Программная реализация позволяет выводить коэффициенты a и b для экспериментальных кинетических кривых (зависимости (1) и (3)) (рис. 3).
Построение интерполяционной кинетической кривой образования контакта, расположенной между двумя экспериментальными кривыми, и ее описание представлены на рис. 4.
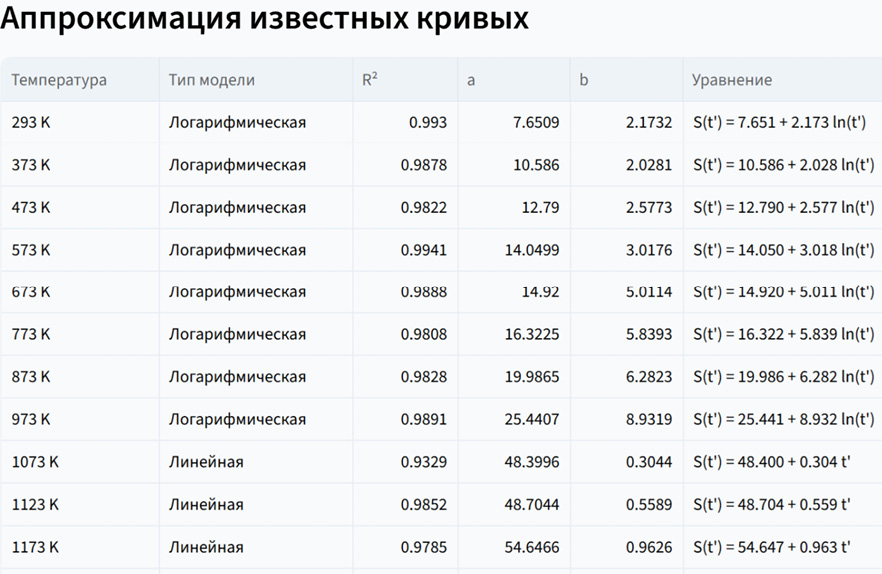
Рис. 3. Коэффициенты уравнений для исходных кривых Примечание: составлен авторами по результатам данного исследования
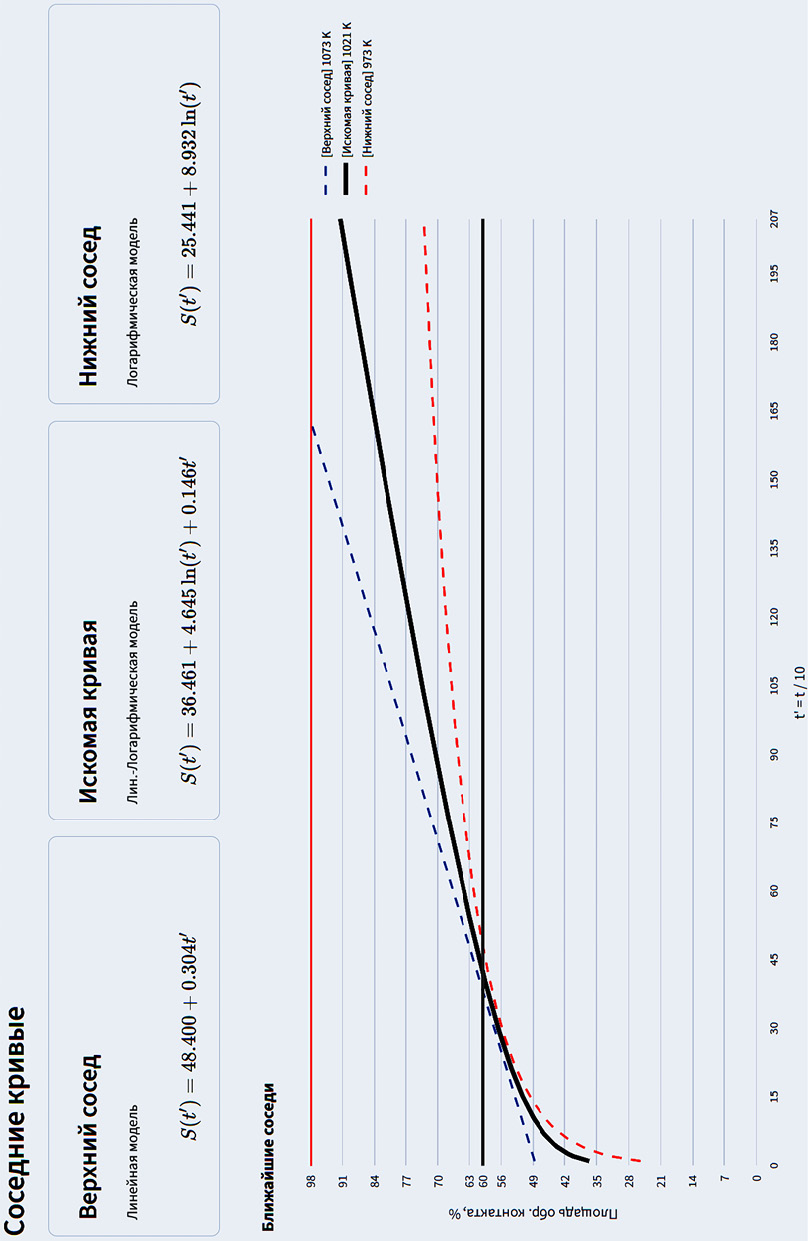
Рис. 4. Интерполяция коэффициентов уравнения Примечание: составлен авторами по результатам данного исследования
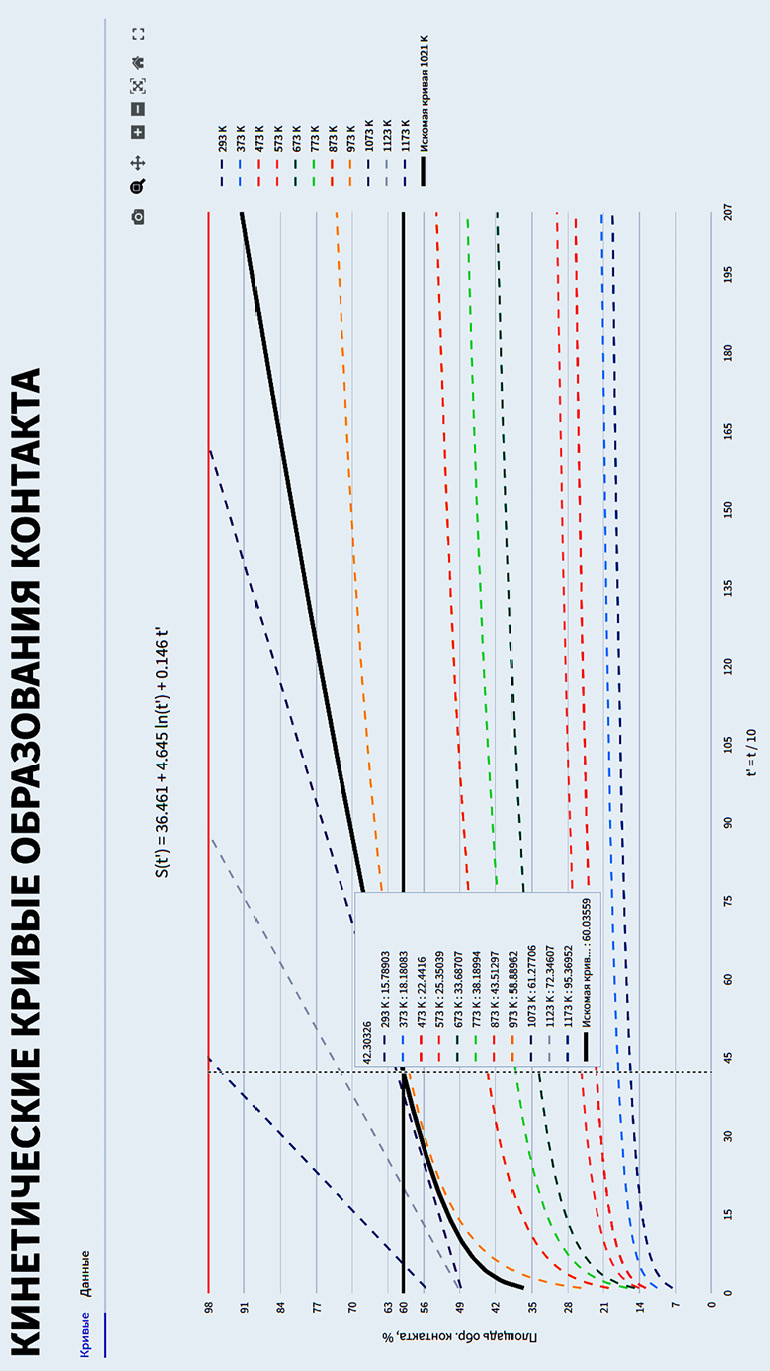
Рис. 5. Интерактивный интерфейс для визуализации кинетических кривых образования контакта Примечание: составлен авторами по результатам данного исследования
Интерактивное отображение экспериментальных кривых (пунктирная линия) и интерполяционной кривой (сплошная линия), с возможностью установки фиксированного давления и изменения температуры на всем диапазоне (рис. 5). Чертой на рисунке указана граница раздела площади контакта S, соответствующая 60 %, после достижения которой контакт из действительного (выглаживание) переходит в физический (прецизионное неразъемное соединение). Таким образом, у пользователя есть возможность управлять совмещенным процессом получения высокочистой металлической поверхности или прецизионного неразъемного соединения, подбирая оптимальный уровень термодеформационного воздействия.
Пользовательский интерфейс приложения обеспечивает возможность выбора высоты микровыступов Rz (способа обработки поверхности), а также установки произвольного значения температуры Т в пределах широкого диапазона от 293 до 1173 К, при выбранном значении номинального давления σн (рис. 5), или установки произвольного номинального давления σн в диапазоне от 5 до 80 МПа при фиксированном значении температуры Т. Реализована визуализация исходных экспериментальных данных, отображение экспериментальных кинетических кривых и интерполяционной кривой, а также вывод рассчитанных коэффициентов и полученных зависимостей.
Заключение
На основе проведенного корреляционно-регрессионного анализа прямых экспериментальных данных площади контакта по времени между медью марки МБ с более твердым модельным материалом (синтетический монокристалл корунда) в работе были установлены математические зависимости, описывающие кинетику образования контакта.
Предложен метод интерполяции коэффициентов, обеспечивающий построение интерполяционных кинетических кривых, расположенных между кривыми, полученными на основании анализа экспериментальных данных. Обосновано применение линейно-логарифмической модели для построения интерполяционных кинетических кривых, позволяющей обеспечить непрерывность и корректность описания процесса при построении интерполяционных кривых в области, где происходит смена режимов (соседние экспериментальные кривые разных видов, нелинейная и линейная, и наоборот).
Разработано программное приложение с интерактивным пользовательским интерфейсом, обеспечивающее обработку экспериментальных данных, получение аналитических выражений экспериментальных и интерполяционных кривых и визуализацию результатов.
В дальнейшем применение разработанного программного продукта на практике позволит повысить точность прогнозирования контактного взаимодействия материалов (меди марки МБ с более твердым материалом), сократить время на обработку экспериментальных данных и затраты на проведение дорогостоящих экспериментов. Применение данного продукта позволит оценивать технологические параметры при проведении совмещенного процесса получения высокочистых металлических поверхностей и прецизионных неразъемных соединений.
Конфликт интересов
Финансирование
Библиографическая ссылка
URL: https://top-technologies.ru/article/view?id=40923 (дата обращения: 12.10.2026).
DOI: https://doi.org/10.17513/snt.40923